 简体中文
 English

数控带锯切纸机为什么不能实现自动定位切割?三类原因讲透
 优源胜
 7
 2026-11-13 14:09:43
车间里那台数控带锯切纸机,明明标着“数控”两个字,操作工却还得手动摇挡块、拿卷尺量尺寸,说好的自动定位呢?这事儿搁谁身上都窝火。其实设备不能自动定位切割,不一定是厂家吹了牛,问题往往藏在三个地方。
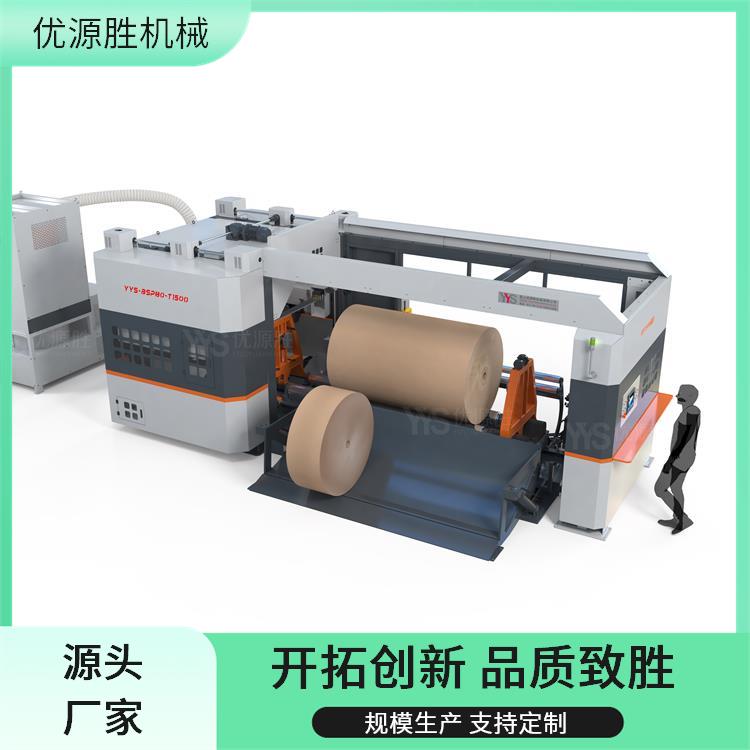
先说最容易被忽略的——程序。数控设备靠程序吃饭,程序里某一步参数没设对,或者定位坐标输错了小数点,设备接到指令也不知道该往哪儿走。有些工厂换了切割规格,只改了主界面上的尺寸,后台的加速度参数、锯条补偿值没跟着更新,设备跑到位置了却停不准,表现出来就是“定位失效”。还有一种情况,程序本身没问题,但配方调用错了,切薄纸的定位逻辑用在厚卡纸上,压纸器压力和进给速度不匹配,系统判定条件不满足,自动流程走到一半就卡住。
再来看机器本身的故障。数控带锯切纸机的电路部分集成了控制器、编码器、伺服电机,机械部分有电机、传动轮、链条。任意一个环节出毛病,自动定位都免谈。编码器脏了或者松动,位置反馈信号断断续续,系统收不到准确坐标,自然不敢执行自动动作。传动轮卡滞、链条松动,机械间隙变大,程序给的位置和实际到位位置对不上,切出来的纸尺寸忽大忽小。伺服驱动器报警没复位,设备直接锁死在保护状态,连手动都动不了,更别说自动。这些问题不会写在屏幕上告诉你“我坏了”,得靠日常点检和报警记录去排查。
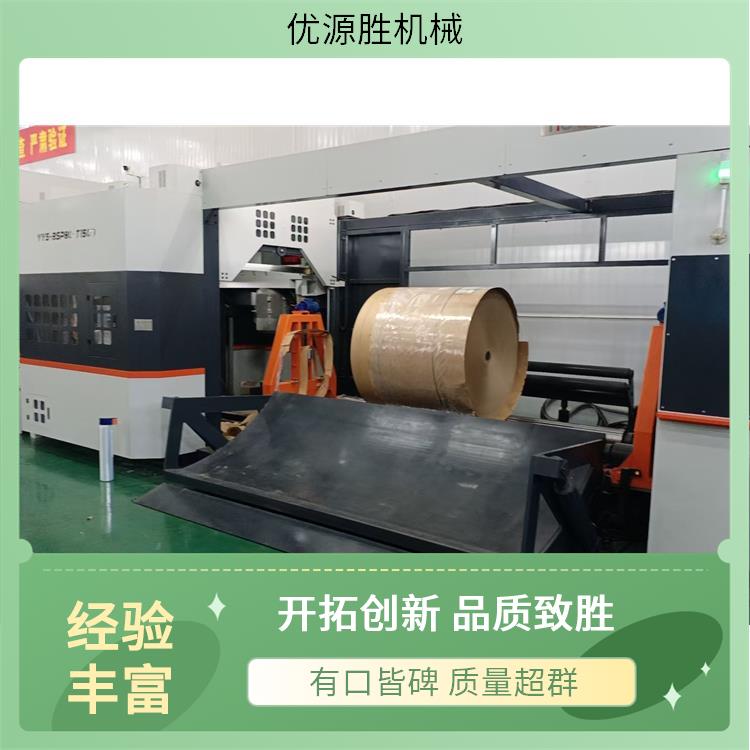
第三类原因出在人身上。数控带锯切纸机是高科技设备不假,但高科技不等于零门槛。操作人员没掌握参数调整方法,换产时不知道要重新对刀、更新锯条长度补偿值,设备按老参数跑,定位精度越跑越偏。保养不到位同样致命,台面纸屑堆积、导轨缺油、锯条张紧度不对,这些看似和定位无关的小事,累积起来就是切割抖动和位置漂移。新人培训一周能上手操作,但真正把自动定位用明白,得靠系统的培训和反复实操。
说到这儿就绕不开一个更扎心的问题:不带伺服定位的设备和带伺服的,差距到底有多大?普通设备靠机械挡块和行程开关锁位置,人工反复校准不说,切多了还有累积误差,大尺寸原纸误差能到1到2毫米,换产调挡块至少十几二十分钟。带伺服定位的设备走闭环控制,位置反馈到微米级,误差稳定在0.3毫米以内,换产在系统里输参数就行,五分钟搞定。长期算下来,带伺服设备的产能高出15%到20%,年均维护成本反而低一成左右,因为电子控制没有机械挡块那种持续磨损。
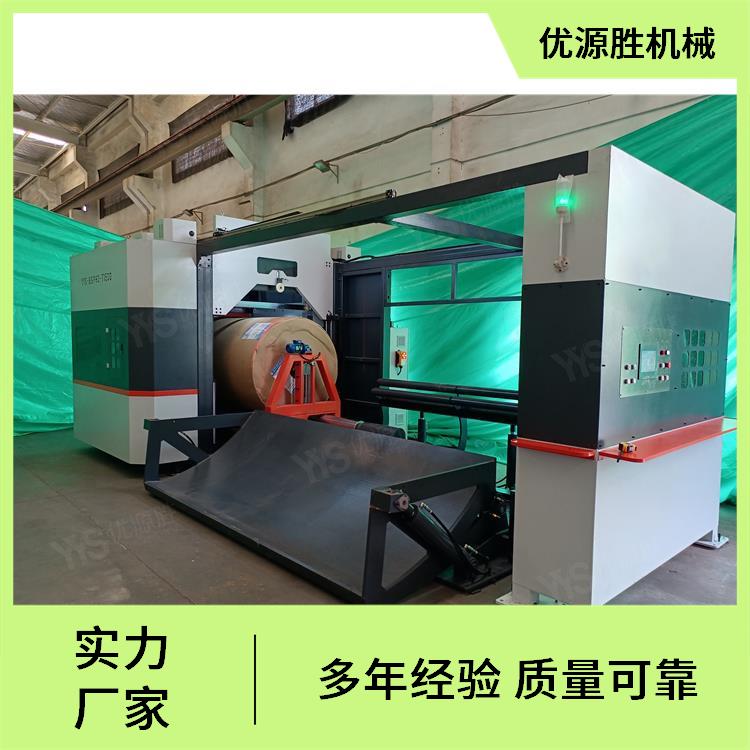
所以回到开头那个问题。数控带锯切纸机不能自动定位切割,先别急着骂设备,按程序、故障、操作三条线逐一排查。程序错就改参数,硬件坏就换件修,人不会就培训到位。如果排查完发现设备本身就没配伺服定位,那自动定位从根上就无从谈起——这时候要做的不是修,是选对设备。你厂里那台切纸机,是真数控还是挂着数控名头的机械款,值得好好看一眼。
上一篇:劈纸机设备价格差异:功能配置如何影响采购成本与选购决策
下一篇:没有了!


推荐资讯 / Recommended News
- 2026-11-13 数控带锯切纸机为什么不能实现自动定位切割?三类原因讲透
- 2026-11-12 原纸切割机定制电压频率与加装变频装置:谁的运行稳定性更胜一筹
- 2026-11-11 纸沫压块机出料口高度怎么定:后端码垛、装车与场地高度的匹配讲究
- 2026-11-05 圆锯切纸机刀片钝损判别与更换时机实操指南
- 2026-11-04 劈纸机设备价格差异:功能配置如何影响采购成本与选购决策
- 2026-11-02 在线原纸修边机实际应用:切面、产能与成本的综合成效
- 2026-10-26 基础款带锯切纸机对比旗舰机的六大优化优势详解
- 2026-10-24 锯纸机选购核心参数:导轨结构、纸种刃口匹配与运行效率全解析
- 2026-10-23 如何让电动助推器使用更灵活:设计特性与操作技巧指南
- 2026-10-22 纸沫打包机处理产物的多元用途:从工业废料到再生宝贝

