 简体中文
 English

圆锯切纸机刀片钝损判别与更换时机实操指南
 优源胜
 8
 2026-11-05 09:57:02
在纸品印刷、包装加工与分切生产线上,圆锯切纸机的运转效率,很大程度上系于一枚小小的刀片。不少生产车间习惯靠老师傅的手感判断刀片状态,等到纸张切不断、废品批量出现才停机处理,此时往往已经造成原料损耗,也加重了设备的机械负担。其实刀片钝化并非毫无征兆,从切口状态、运行表现到量化检测,建立一套系统的判别标准,才能精准把握更换与修磨时机,守住生产质量与设备寿命。
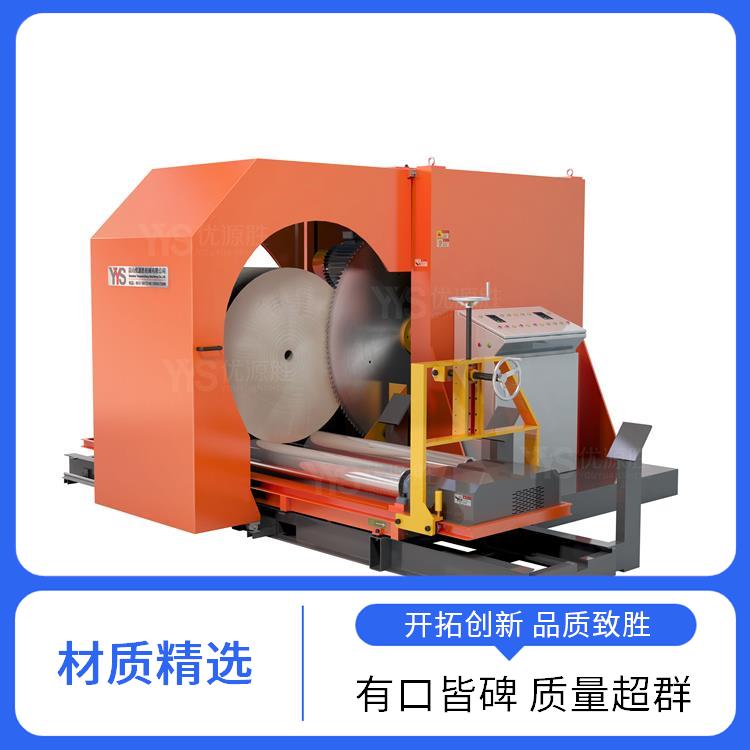
切口质量的变化,是刀片钝化最直观的外在表现。锋利状态下的刀片,刃口的微小锯齿结构能够干脆利落地切断纸纤维,无论薄款热敏纸还是厚层牛皮纸,裁切后切口都平整光滑,无拉伸、无毛刺、无纤维拉丝。当刃口经过反复裁切逐渐磨损,锯齿被磨平,切断能力便会持续下降。**出现的往往是纸张边缘毛刺增多、纤维拉扯外露,切口平整度参差不齐;进行多层叠切时,还会出现底层纸张粘连、局部未完全切断的情况。这里需要做好基础排查,先确认纸张摆放是否平整、压纸机构是否正常、刀片安装是否到位,排除工艺与安装问题后,若毛边、连纸现象仍反复出现,基本可判定为刃口钝化。
设备运行状态的异常,是刀片发出的第二重警示信号。正常作业的圆锯切纸机,切割声响平稳均匀,机身运行稳定无明显抖动。一旦刀片磨损、受力不均,切割阻力会持续上升,首先体现在声音变化上——平稳的切削声会转为尖锐刺耳的摩擦异响,同时伴随不同程度的机身振动。若刀片出现崩齿、变形等损伤,振动还会进一步加剧,甚至出现卡顿、卡锯现象。与此同时,设备运行负荷也会同步攀升:电机电流持续升高、裁切速度明显下降,锯片在作业过程中异常发热且长时间无法降温。这些表现都在说明,刀片的切削性能已经大幅衰减,强行加压作业只会加剧刀座松动与电机磨损。
想要跳出经验判断的局限,还需结合刀片本体检查与量化检测手段。日常生产中可制定固定的停机检查周期,由专业人员在断电、做好安全防护的前提下,借助放大镜或显微镜观察刃口状态。正常刀片刃口完整、轮廓均匀;若发现刃口磨损不均、出现缺口崩刃、锯齿缺失,或是刀体发生弯曲、扭曲变形,即便修磨也难以恢复性能时,就必须直接更换。在标准化程度较高的生产线,还可采用拉力检测法量化钝损程度:使用拉力计测量裁切固定宽度(如100mm)纸张所需的峰值拉力,当测试数值相比新刀状态增加超过30%,即代表刃口已明显钝化,可据此安排修磨或更换,大幅降低主观判断的误差。
合理把控更换时机,还要结合刀片材质与日常维护综合判断。不同材质的刀片耐磨周期存在明显差异,市面优质切纸刀多采用9CrSi、铬钨锰等合金工具钢打造,经过多次淬火回火热处理,刃口硬度维持在HRC58-62区间,兼顾耐磨性与抗崩性,使用寿命更长;普通材质刀片磨损速度更快,更换周期也相应缩短。同时,裁切纸张的类型也会影响钝化速度,裁切含泥沙杂质的再生纸、废纸,或是高韧性牛皮纸时,刃口损耗会快于普通书刊纸、热敏纸;高湿车间环境下,普通刀片易氧化生锈,锈迹还会加速刃口磨损,也需要缩短检查周期。
生产企业可建立完整的刀片维护台账,记录每片刀片的启用时间、累计运行时长、裁切纸种与数量、修磨次数与每次检查的刃口状态,再对照设备手册给出的参考寿命,就能逐步摸索出适配自身生产场景的更换规律。需要注意的是,刀片变钝后不可一味通过加大裁切压力勉强维持生产,超负荷运转不仅会加速刀片崩裂,还可能损伤设备整体精度。

一枚刀片的状态,连着成品质量、生产效率与设备使用寿命。学会读懂切口的变化、听清设备的异响、用好量化检测的方法,再配合规范的维护管理,就能精准把握刀片修磨与更换的节点,减少废品损耗与突发停机,让整条裁切生产线持续保持稳定高效的运转状态。
上一篇:基础款带锯切纸机对比旗舰机的六大优化优势详解
下一篇:没有了!


推荐资讯 / Recommended News
- 2026-11-05 圆锯切纸机刀片钝损判别与更换时机实操指南
- 2026-11-04 劈纸机设备价格差异:功能配置如何影响采购成本与选购决策
- 2026-11-02 在线原纸修边机实际应用:切面、产能与成本的综合成效
- 2026-10-26 基础款带锯切纸机对比旗舰机的六大优化优势详解
- 2026-10-24 锯纸机选购核心参数:导轨结构、纸种刃口匹配与运行效率全解析
- 2026-10-23 如何让电动助推器使用更灵活:设计特性与操作技巧指南
- 2026-10-22 纸沫打包机处理产物的多元用途:从工业废料到再生宝贝
- 2026-10-21 数控带锯切纸机:带伺服定位与不带,实际差别有多大
- 2026-10-20 原纸切割机智能化发展:产业升级下的变革与未来趋势
- 2026-10-19 纸沫压块机打包量大小取决于什么?四个核心因素要理清

