 简体中文
 English

数控带锯切纸机锯轮调节:延长锯条寿命的核心操作指南
 优源胜
 228
 2026-09-29 11:05:13
在纸品加工车间里,不少生产师傅都有这样的困惑:刚更换没多久的锯条就出现偏磨、崩齿,不得不提前淘汰,既拉高了耗材成本,又频繁耽误加工进度。很多人**反应是锯条质量不过关,却忽略了锯轮调节这个影响锯条使用寿命的核心因素。科学的锯轮调节,到底能给锯条寿命带来多大改变?具体操作又有哪些必须注意的要点?
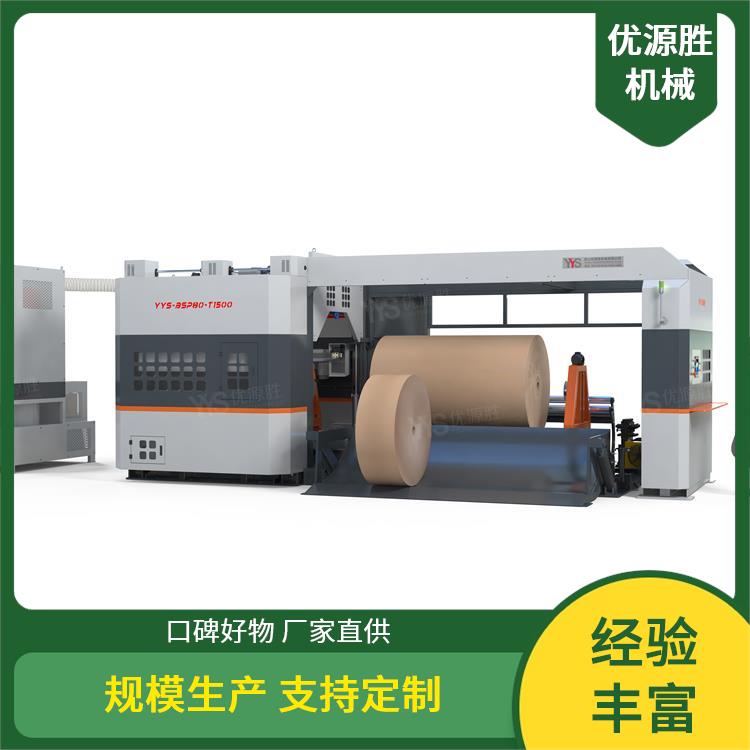
从原理上来说,数控带锯切纸机的锯条依靠两个锯轮张紧带动完成切割,锯轮的位置、跳动量、张紧力任何一项不达标,都会让锯条全程受力不均,长期不均匀受力会直接加速磨损。我们常见的锯条异常磨损,大多和锯轮调节不当直接相关:锯轮平行度超差会导致锯条单边偏磨,径向跳动过大则会引发不规则崩齿,张紧力不合适要么会拉断锯条,要么会让锯条打滑加剧磨损。
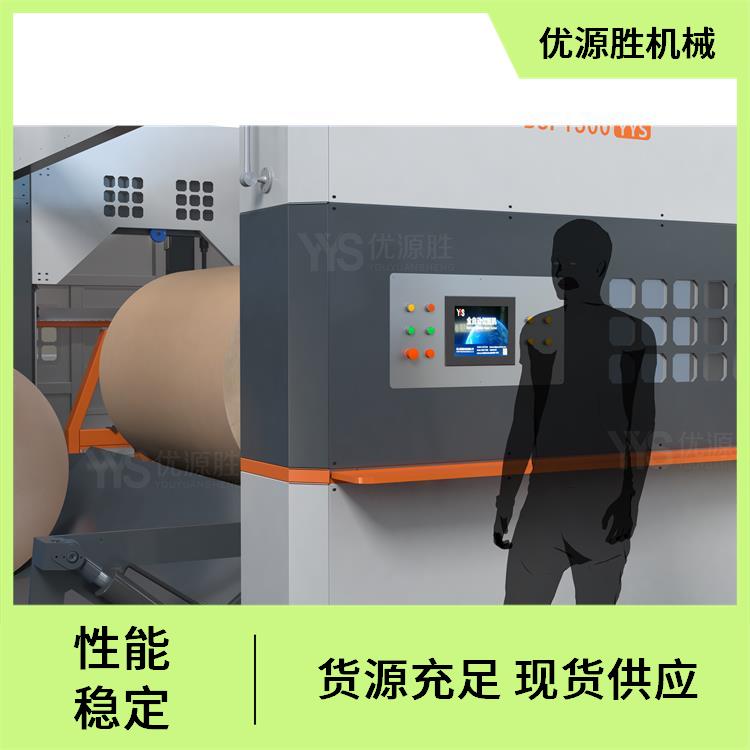
调节锯轮首先要卡准核心参数范围。一般来说,锯轮的平行度误差需要控制在0.1mm以内,径向圆跳动不得超过0.05mm,超出这个范围就必须及时校准。针对不同材质的锯条,调节要求也有差异:常规碳素锯条质地偏软,张紧力建议控制在8-12MPa,避免张力过大拉损锯条;硬质合金带锯硬度高、韧性强,张紧力可以调整到12-15MPa,防止切割过程中打滑偏移。
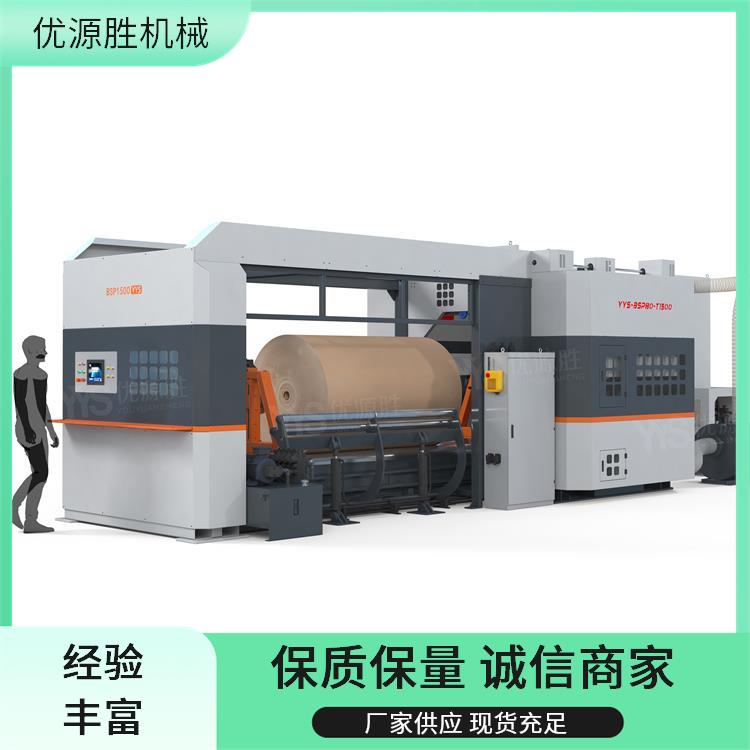
很多工厂容易忽略调节频率对锯条寿命和加工精度的影响。正确的做法是,每次更换锯条都要对锯轮进行一次微调,正常生产状态下每周做一次全面校准;如果发现切割切口出现毛刺、纸边不齐等精度下降的情况,要**时间检查锯轮状态。长期不校准的锯轮,哪怕搭配全新的优质锯条,也会让锯条寿命缩短三成以上,还会直接拉高废纸率,反而得不偿失。
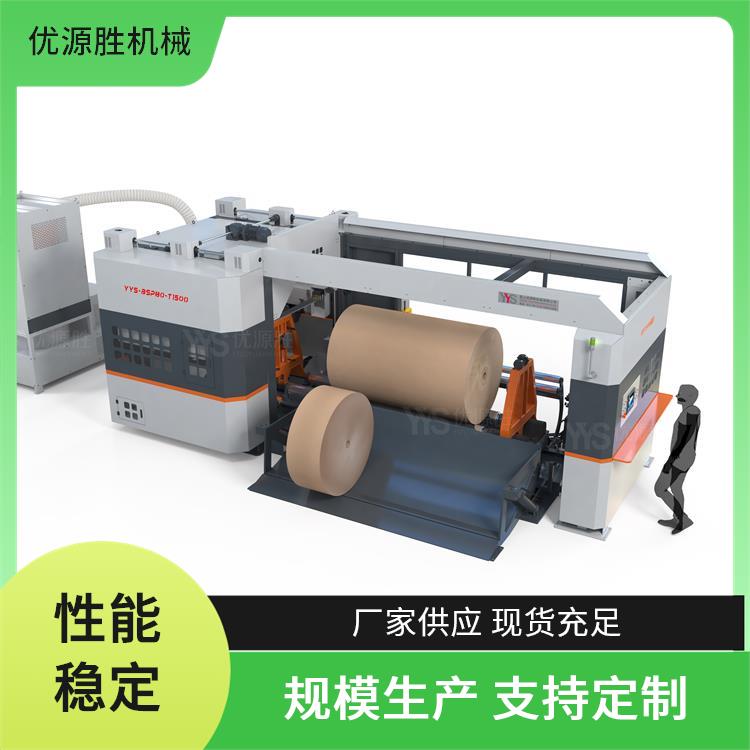
锯轮调节看似是不起眼的日常操作,实则是控制纸品加工耗材成本、保障生产效率的关键细节。只要把握好参数范围,根据锯条材质调整参数,保持规律的校准频率,就能有效延长锯条使用寿命,降低不必要的生产损耗。你在日常操作中还有哪些调节锯轮的实用小技巧?欢迎在评论区留言交流。


推荐资讯 / Recommended News
- 2026-11-13 数控带锯切纸机为什么不能实现自动定位切割?三类原因讲透
- 2026-11-12 原纸切割机定制电压频率与加装变频装置:谁的运行稳定性更胜一筹
- 2026-11-11 纸沫压块机出料口高度怎么定:后端码垛、装车与场地高度的匹配讲究
- 2026-11-05 圆锯切纸机刀片钝损判别与更换时机实操指南
- 2026-11-04 劈纸机设备价格差异:功能配置如何影响采购成本与选购决策
- 2026-11-02 在线原纸修边机实际应用:切面、产能与成本的综合成效
- 2026-10-26 基础款带锯切纸机对比旗舰机的六大优化优势详解
- 2026-10-24 锯纸机选购核心参数:导轨结构、纸种刃口匹配与运行效率全解析
- 2026-10-23 如何让电动助推器使用更灵活:设计特性与操作技巧指南
- 2026-10-22 纸沫打包机处理产物的多元用途:从工业废料到再生宝贝

