 简体中文
 English

纸沫压块机打包卡壳别慌 正确处置步骤帮你快速复产
 优源胜
 223
 2026-09-30 13:03:58
在纸品加工厂、废纸回收车间里,纸沫压块机是维持生产运转的常用设备,好好的打包流程突然卡壳,轻则耽误出料进度,拉高废纸清运成本,重则可能损伤压块油缸、挤压腔内壁,不少新手操作工遇到这种情况慌了神,乱掏乱撬反而把小问题弄成大故障。其实卡壳不是什么难解的大问题,找对原因按步骤处置,十来分钟就能恢复生产。
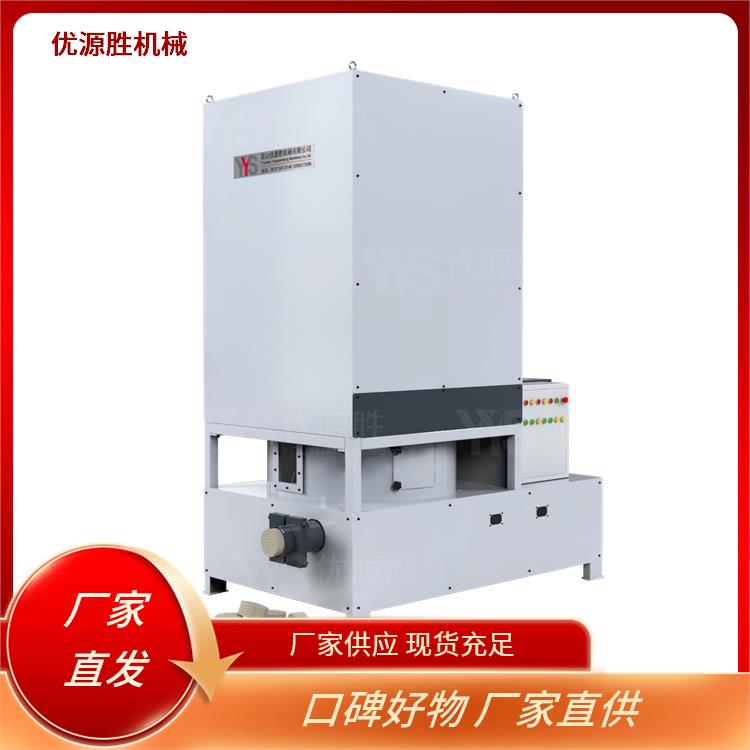
绝大多数卡壳都和日常操作、物料状态有关,几乎都能提前预判。最常见的就是进料速度超标,不少操作工为了赶进度,一次性往料斗里倒满整车纸沫,远超设备额定进料量,松散纸沫在进料口挤压结块,直接卡死输送绞龙。其次是纸沫含水量过高,受潮的纸沫容易粘黏成块,没法顺畅进入压料腔,堆在进料口就会堵死通道。还有一种容易被忽略的情况,就是纸沫里混入了硬杂物,比如废弃打包铁丝、纸箱钉、整块硬纸板,卡在压料腔和推头之间,直接让设备锁死停转。
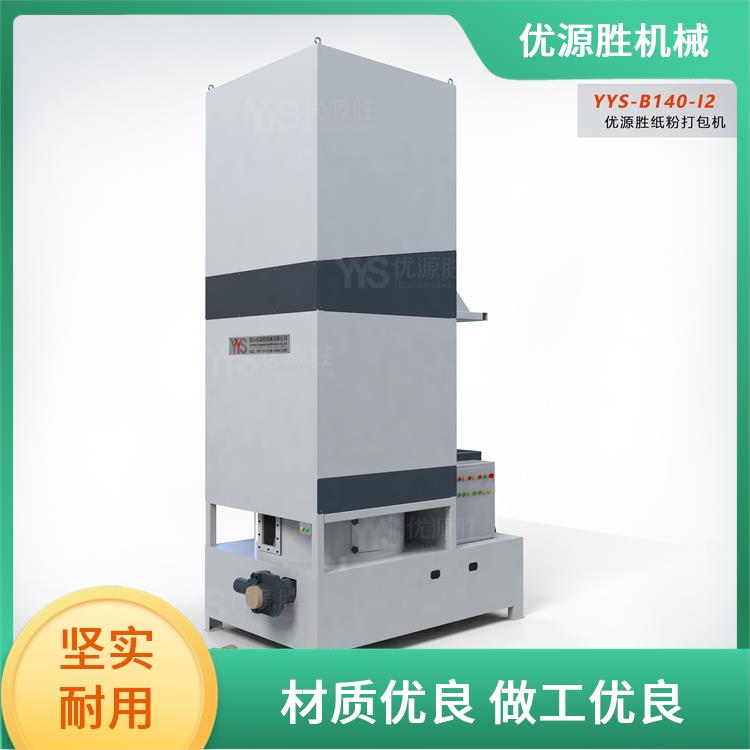
遇到卡壳**要守的就是安全规则:**不能在通电状态下伸手掏料,必须立刻按下急停按钮,切断设备总电源,挂上“设备检修”警示牌,确认设备完全静止锁死之后再开始处置。如果是进料口的松散结块卡料,只需要用专用的扒料钩把多余结块掏出来,疏通进料通道后点动设备试转,确认运转正常就能少量多次进料,恢复生产即可。如果是压料腔内卡料,尤其是卡了硬杂物,**不能用蛮力撬动推头,先慢慢松开压块腔的紧固螺栓,顺着推头的后退方向清理卡料,取出杂物之后再复位腔门,重新紧固螺栓后空载试转三次,确认没有异响、卡顿再正式投料生产。
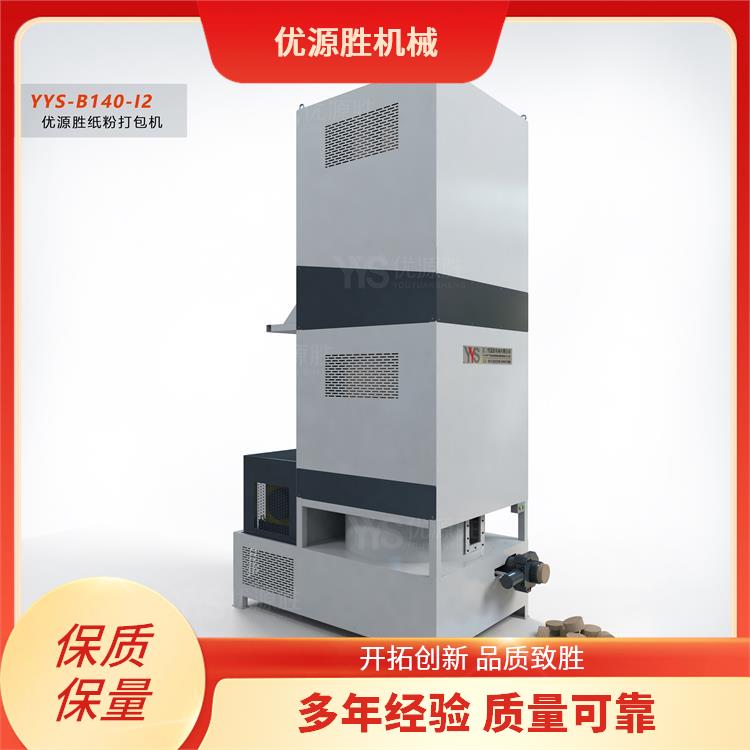
其实八成以上的卡壳都可以提前避免,日常操作坚持少量多次进料,提前沥干纸沫水分,进料前简单筛出大块杂物,每天下班前清理一次进料口和输送绞龙的残留,就能把卡壳概率降低大半。
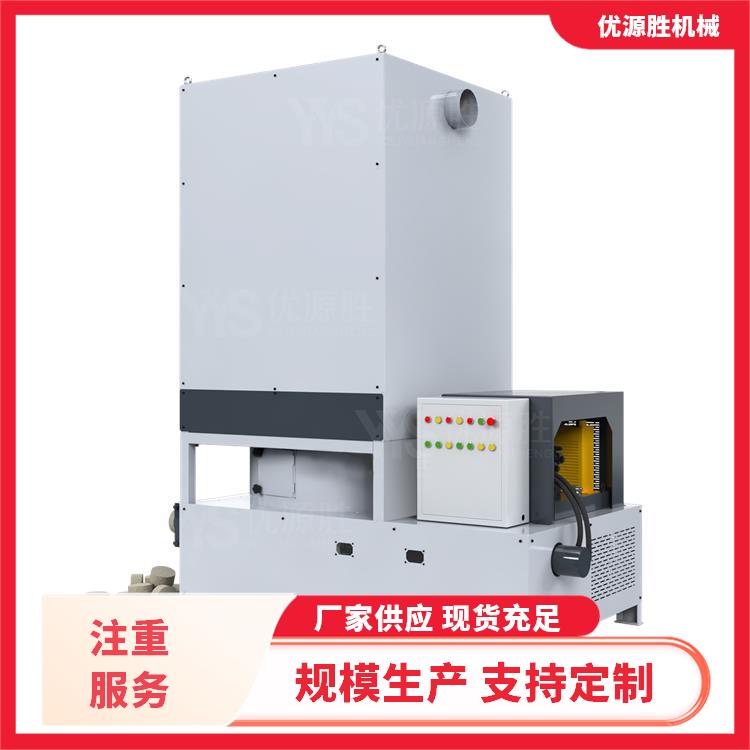
设备运转难免出现小状况,沉住气按章操作,既保障自身安全又能快速复产,省下的不只是维修成本,更是赶单的底气。你在操作纸沫压块机时遇到过哪些特殊的卡壳情况?欢迎在评论区分享你的处置妙招。


推荐资讯 / Recommended News
- 2026-11-14 纸沫压块机的重要性:全流程阻断粉尘外泄与降本增收
- 2026-11-13 数控带锯切纸机为什么不能实现自动定位切割?三类原因讲透
- 2026-11-12 原纸切割机定制电压频率与加装变频装置:谁的运行稳定性更胜一筹
- 2026-11-11 纸沫压块机出料口高度怎么定:后端码垛、装车与场地高度的匹配讲究
- 2026-11-05 圆锯切纸机刀片钝损判别与更换时机实操指南
- 2026-11-04 劈纸机设备价格差异:功能配置如何影响采购成本与选购决策
- 2026-11-02 在线原纸修边机实际应用:切面、产能与成本的综合成效
- 2026-10-26 基础款带锯切纸机对比旗舰机的六大优化优势详解
- 2026-10-24 锯纸机选购核心参数:导轨结构、纸种刃口匹配与运行效率全解析
- 2026-10-23 如何让电动助推器使用更灵活:设计特性与操作技巧指南

