 简体中文
 English

纸沫压块机实现自动启停都有哪些方式?一文拆解核心逻辑
 优源胜
 5
 2026-09-24 14:51:58
在现代化造纸产业的废料循环环节,纸沫压块机是提升资源利用率的核心设备,而自动启停功能的应用,不仅能大幅降低人力成本,还能减少无效能耗,让生产效率提升不少。很多从业者好奇,这项实用功能究竟是通过哪些方式实现的?今天我们就结合行业通用方案,拆解其中的核心逻辑。
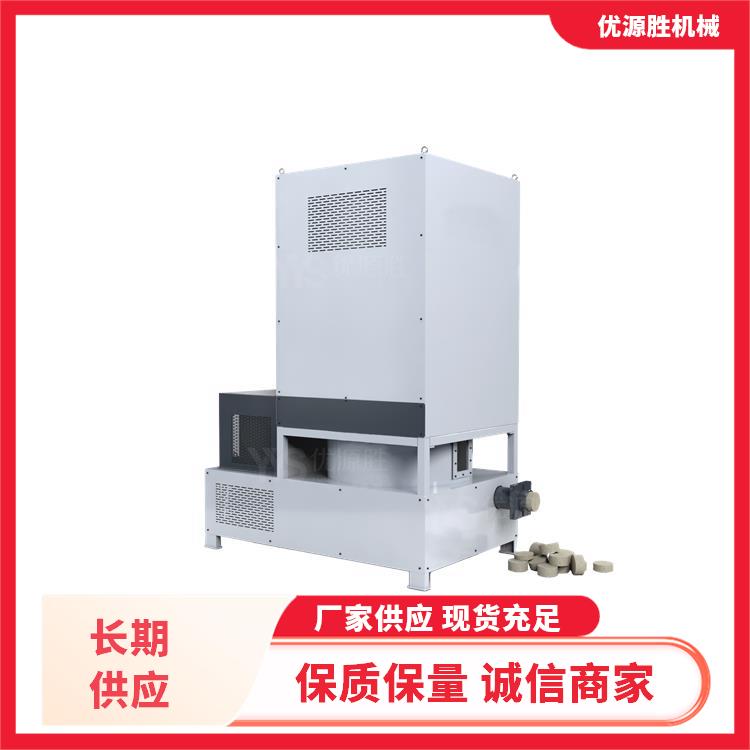
纸沫压块机自动启停的核心,是精准感知与智能控制的协同,两类系统缺一不可,目前主流的实现路径,都围绕这两大核心展开。
最常见的自动启动方式是物料触发式启动。正常待机状态下,设备处于低能耗待命模式,安装在进料口附近的物料传感器会24小时监测料位,当纸沫堆积到预设量后,传感器就会向控制系统发送“有料启动”信号,控制系统接到信号后就会唤醒设备,启动电机带动液压系统开始工作,整个过程不需要人工按下启动按钮,真正实现了有料自动开工。
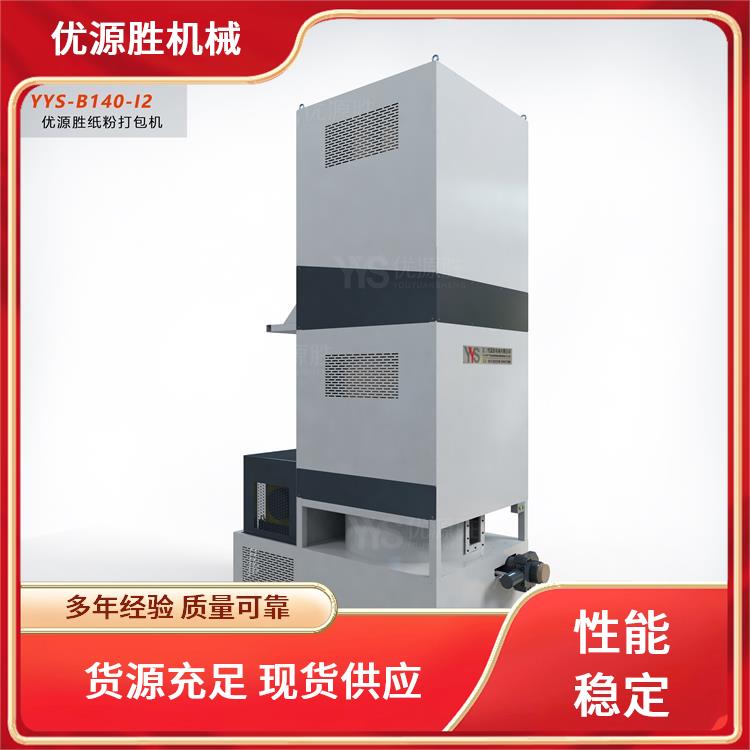
自动停止则主要通过两类方式实现,最核心的是压力达标触发停机。压缩腔内部安装的压力传感器,会实时监测压缩过程中的压力变化,随着纸沫不断被压实,腔内压力逐渐升高,当达到预设的合格压块压力阈值后,压力传感器就会把信息传递给控制系统,控制系统接到信号后就会下达停机指令,电机停止运转,液压系统也随之停止工作,设备回到待机状态,等待下一次作业。
除了压力触发,位置到位是常用的辅助停机逻辑。位置传感器分布在压头、推板等关键运动部件上,会实时反馈部件的位置信息,当部件运行到预设的停机位置后,传感器也会发送到位信号,配合压力信号共同触发停机,既可以避免出现动作不到位影响压块成型,也能防止部件超行程运行损坏设备,进一步提升运行安全性。
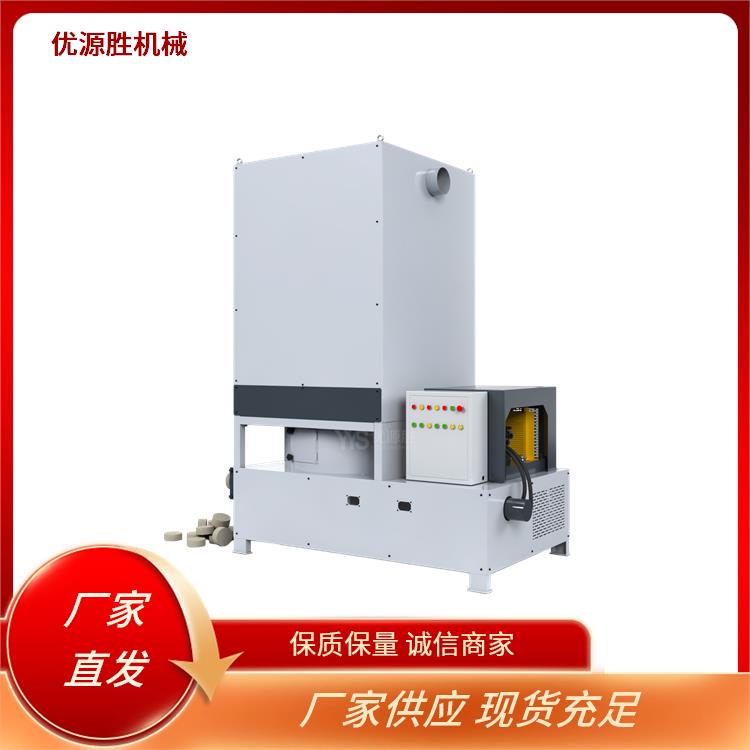
目前绝大多数自动启停功能,都依托PLC智能控制系统实现。PLC作为整个系统的“大脑”,会接收所有传感器发来的信号,按照预设程序快速分析判断,再发出精准的动作指令,随后通过继电器、接触器把微弱电信号转化为强大的动力驱动信号,带动电机、电磁阀等部件按指令运行,整个过程响应快、可靠性高,还能根据生产需求灵活调整参数,适配不同的压块作业要求。
总的来说,纸沫压块机的自动启停,是多传感器触发+PLC智能控制共同作用的结果,不同触发方式互相配合,既保障了设备运行的精准性,也真正实现了降本提效的目标。你在使用纸沫压块机的过程中还遇到过哪些问题?欢迎在评论区交流讨论。
上一篇:上门切纸加工服务:如何筑牢现场安全操作规范化防线
下一篇:没有了!


推荐资讯 / Recommended News
- 2026-09-24 纸沫压块机实现自动启停都有哪些方式?一文拆解核心逻辑
- 2026-09-23 圆锯切纸机设备刀片为什么一定要打木箱:防震、承重与运输安全解析
- 2026-09-22 伺服带锯切纸机哪些易损件需要备库存?一文给你理清
- 2026-09-21 原纸修边机是否适用于大批量原纸加工?一文帮你理清
- 2026-09-20 简单款带锯切纸机锯条不耐用?四步优化延长寿命降成本
- 2026-09-11 上门切纸加工服务:如何筑牢现场安全操作规范化防线
- 2026-09-10 电动助推器在不同应用场景下的使用区别与选型指南
- 2026-09-09 纸沫打包机真能降粉尘?助力车间环保升级的核心选择
- 2026-09-08 数控带锯切纸机:关键结构与工作原理详解
- 2026-09-07 原纸切割机限位失灵硬防护:机械挡块与安全联锁措施详解

